
亜鉛メッキ鋼板の切断方法: レーザー切断を選択する理由
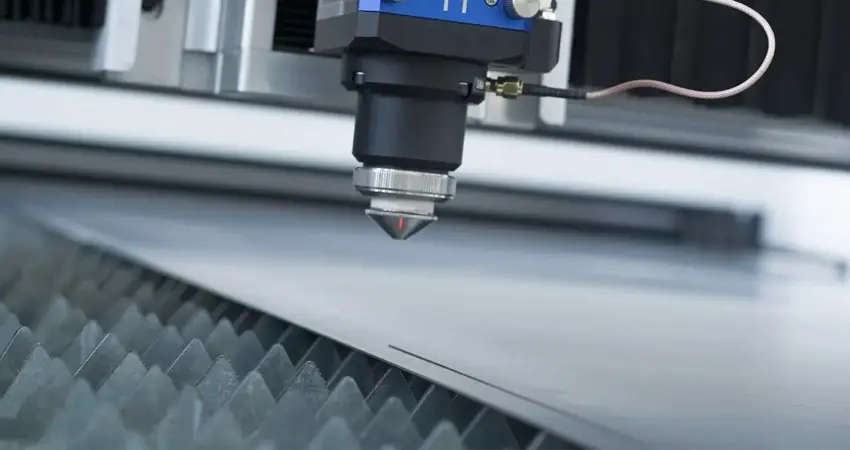
保護亜鉛層でコーティングされた鋼の一種である亜鉛メッキ鋼は、現代の金属製造の基礎であり、その耐食性が自動車、建設、家電業界で高く評価されています。ただし、これを切断すると特有の課題が生じます。その理由は、亜鉛コーティングが鋼の融点である約 1370°C よりもはるかに低いわずか 907°C で蒸発し、揮発性の煙を発生させ、切断プロセスを妨げるためです。このため、適切な切断方法とテクノロジーを選択することが重要です。利用可能なすべてのオプションの中でも、レーザー切断は、その高精度、効率、費用対効果の点で優れた選択肢として際立っています。
I. 亜鉛メッキ鋼板のレーザー切断の主な利点
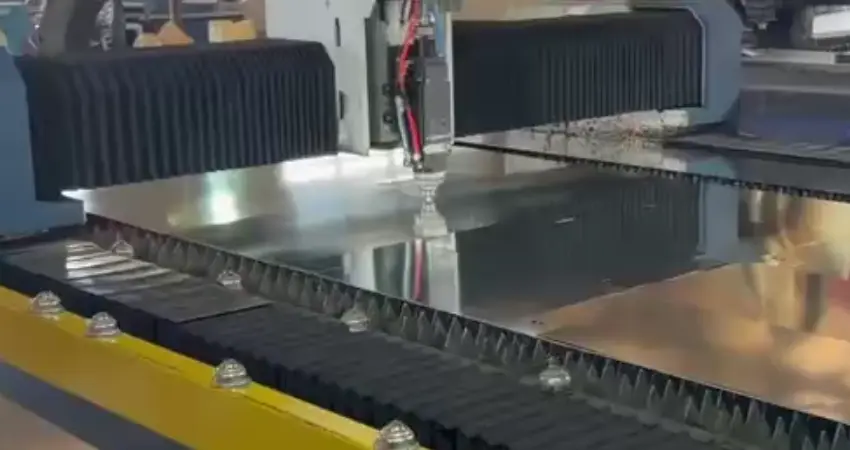
レーザー切断には、亜鉛メッキ鋼板を切断する際に推奨される方法となるいくつかの明確な利点があります。
1. 亜鉛層へのダメージを最小限に抑えた卓越した切断品質
非接触プロセスであるレーザー切断は、切断部分に隣接する亜鉛コーティングの完全性を維持し、最も重要な部分の材料の耐食性を維持します。高精度のビームにより、きれいでバリのないエッジが得られるため、多くの場合二次仕上げが不要になります。
2. 非接触で環境に優しい加工
材料に物理的に接触して応力を加える機械的方法とは異なり、レーザー切断では、集束ビームを使用して、工具の磨耗や変形を引き起こすことなく金属表面を溶解および蒸発させます。最新のシステムでは、酸化亜鉛の排出を安全に管理するために、いくつかの高度なヒューム抽出システムも採用されています。
3. バリのないエッジにより後処理を削減
レーザーカットされた亜鉛メッキ鋼板のエッジは非常にきれいで、ドロスやバリが最小限に抑えられています。これにより、研削、バリ取り、その他の二次作業が大幅に削減されるか完全に排除され、ワークフローが合理化されます。
4. 高効率と柔軟性
レーザー切断は、他の方法では達成できない複雑な形状、鋭い角、小さな穴に対応しながら、特に薄~中ゲージのシートで高速な切断を実現します。
5. 最小限の熱変形
高度に集束されたレーザー ビームは狭い熱影響部 (HAZ) を作成し、プラズマまたは酸素燃料切断と比較して反りや歪みを軽減します。これは、過度の熱により広範囲の亜鉛コーティングが損なわれる可能性がある亜鉛メッキ鋼の切断に特に役立ちます。
6. 全体コストの大幅削減
労働力の節約(最小限の後処理による)、材料の節約(廃棄物の削減、不良品の減少による)、および運用効率(高速、消耗品の摩耗の少なさなど)を組み合わせることで、レーザー切断は魅力的な総所有コストの利点をもたらします。
II.亜鉛メッキ鋼板のレーザー切断加工能力
| パラメータ | 能力 |
| 材料の厚さ | 通常 0.5mm ~ 30mm 以上 (レーザー出力によって異なります) |
| 切断速度 | 薄いシートの場合は高速です。厚さとレーザー出力によって異なります |
| 位置決め精度 | ±0.05mm/m |
| 繰り返し位置決め精度 | ±0.03mm |
| 切り口幅 | < 0.5mm (厳しい公差と複雑な輪郭が可能) |
| エッジ品質 | 低粗度、極小バリ、極小スパッタ |
| 危険有害性 | 小さな面積 – 歪みやコーティングの損傷を最小限に抑えます |
Ⅲ.レーザー切断 vs. プラズマ切断 vs. 機械的せん断: 包括的な比較
亜鉛メッキ鋼板を切断する場合、レーザー切断、プラズマ切断、機械的せん断の 3 つの方法が一般的に考慮されます。比較すると次のようになります。
| 側面 | レーザー切断 | プラズマ切断 | 機械的せん断 |
| カット品質 | バリやドロスが少なく、優れた高精度。きれいなエッジ | 良い;二次的なバリ取りと研削が必要になる場合があります。広い切り口 (1 ~ 4mm) | 直線的なカットのみに適しています。粗いエッジにはヤスリが必要な場合があります |
| 切断速度 | 薄い/中程度のシートでは非常に高速です | 速い(特に厚いプレートの場合) | 遅い;手動操作または機械の能力によって制限される |
| 材質の適合性 | 亜鉛メッキ鋼板、カーボンステンレス鋼、ステンレス鋼、アルミニウム合金、銅など | 導電性金属のみ(鋼、ステンレス、アルミニウム、銅、真鍮) | 鉄および非鉄金属;薄いシートに限る |
| 厚さの範囲 | 0.5mm~30mm以上 | 手持ち操作の場合は最大 75mm。 32mm(機械式) | 通常は最大 25mm ですが、エッジが変形しやすい |
| 熱影響区域 (HAZ) | 小型で熱歪みが少ない | より大きな;より顕著な熱効果 | なし(冷間切削) |
| 輪郭の柔軟性 | 非常に高い – 複雑な形状、鋭い角、小さな穴 | 低く、限られた内側の輪郭。丸い角。大きな穴 | 非常に低い – ストレートカットのみ |
| 後処理が必要 | 最小限またはなし。多くの場合、溶接または塗装の準備ができています | 研削、バリ取り、表面酸化除去が頻繁に必要となる | ヤスリがけや研磨が必要になることが多い |
| 工具の摩耗 | 非接触;工具の磨耗なし | 非接触;消耗電極とノズル | 刃の著しい磨耗。頻繁なメンテナンスが必要 |
| 運営費 | 初期投資が高い。大規模な部品あたりのコストの削減 | 設備コストの削減。中程度の運用コスト | 設備コストが低い。多大な労力とメンテナンス |
| 携帯性 | いいえ | はい (エアプラズマシステムなど) | はい |
| 亜鉛コーティングの影響 | 損傷を最小限に抑え、腐食から保護します。 | コーティングの焼け落ちとスパッタの増加 | エッジの変形によりコーティングが損なわれる可能性があります |
重要な洞察: レーザー切断は精度、エッジ品質、柔軟性に優れているため、複雑な部品や高品質の仕上げに適しています。プラズマ切断は、精度がそれほど重要ではない非常に厚いプレートに対しても引き続き実行可能です。機械的せん断は基本的な直線切断に限定されており、現代の多品種生産においては大きな利点はありません。
IV.亜鉛メッキ鋼のレーザー切断に適したアシストガスの選択
亜鉛メッキ鋼板をレーザー切断する際に最適な結果を得るには、アシストガスの選択が重要です。 3 つの主要なオプションがあり、それぞれに異なる特徴があります。
1. 窒素切断 (ほとんどの亜鉛メッキ用途に推奨)
窒素は不活性シールドガスとして機能し、酸化を防止し、変色のない明るくきれいなエッジを生成します。これは、材料の耐食性を維持し、薄板から中厚板の高速切断を実現するため、亜鉛メッキ鋼の切断に推奨される方法です。最新の高圧窒素システムは効率を最適化していますが、ガス消費量とコストが高いという欠点があります。
2. 酸素切断
酸素がメタと反応して発熱反応を引き起こし、切断を促進します。この方法は費用対効果が高く、非常に厚い炭素鋼シートに適していますが、亜鉛メッキ鋼板に酸化したエッジ (酸化スケール) が生成されます。この酸化層は、溶接接合部に介在物や気孔が発生する可能性があるため、溶接の問題を引き起こす可能性があります。溶接品質が重要な亜鉛メッキ鋼には推奨されません。
3. エア切断
圧縮空気は運転コストが最も低く、薄いシートの場合は非常に経済的です。ただし、空気には約 20% の酸素が含まれており、微量の酸化と切り口の黄変を引き起こします。また、底バリが発生しやすく、エッジが黒ずむ可能性があります。費用対効果は高いものの、エッジ品質への影響と後処理の必要性のため、多くのメーカーは亜鉛メッキ鋼板のエア切断を避けています。
| ガス | エッジ品質 | スピード | コスト | 亜鉛メッキ鋼板への適合性 |
| 窒素 | 光沢があり、酸化物がなく、溶接可能 | 薄手〜中程度のシートに多く使用されます | より高い | 最高 — コーティングを維持し、きれいなカットを実現 |
| 酸素 | 酸化しているので洗浄が必要 | 高(厚板) | 適度 | 推奨しません – 酸化物は溶接の問題を引き起こします |
| 空気 | 黄ばみ、バリの可能性あり | 窒素に匹敵する | 最低 | 限定的 – 品質に妥協、後処理が必要 |
推奨事項: ほとんどの亜鉛メッキ鋼板の切断ユーザーにとって、材料の耐食性を維持しながら必要な刃先品質と生産性を実現する高圧窒素が最適な選択です。
V. レーザー特有の保護フィルムの切断とは何ですか?
亜鉛メッキ鋼板には、取り扱いや保管中の傷、指紋、汚染を防ぐために表面に保護フィルム (通常は PET または PE ベースの粘着フィルム) が貼られていることがよくあります。しかし、これらのフィルムはレーザー切断中に課題を引き起こします。高温の溶融金属のスパッタによりフィルムが燃えたり、溶けたり、付着したりする可能性があり、表面仕上げが損なわれ、時間のかかる清掃が必要になります。
レーザー固有の保護フィルム切断とは、シートの非切断部分の保護フィルムの完全性を維持しながら、亜鉛メッキ鋼板 (またはその他のコーティングされた金属) をレーザー切断する特殊なプロセスを指します。これは以下によって実現されます。
* 最適化されたレーザー パラメーター: フィルムに付着したり燃えたりする可能性のある過剰な溶融スラグを生成することなく、金属をきれいに蒸発させる低出力、高速設定。
* 特殊なワークテーブル: フィルム表面に傷を付けたり傷つけたりすることなくシートを保持する、柔らかい毛または真空ベースの材料サポート システム。
* クリーンアシストガス: 高純度窒素または清潔な乾燥空気により、きれいな切断環境を作り出し、酸化マークによる保護表面の汚染を防ぎます。
* 高度なヒューム抽出: 微粒子や酸化亜鉛のヒュームを効率的に除去し、フィルム上に再付着するのを防ぎます。
その結果、切断されていないすべての表面に手付かずの保護膜が施された完成部品が得られ、表面損傷の危険を冒さずに取り扱いやさらなる加工を行うことができます。
VI.亜鉛メッキ鋼レーザー切断機の選び方
亜鉛メッキ鋼のレーザー切断システムを選択する場合は、次の重要な要素を考慮してください。
- レーザー出力: より高い出力 (例: 6kW ~ 15kW) により、より高速な切断とより厚い材料の加工が可能になります。一般的な亜鉛メッキ鋼板 (2 ~ 8 mm) の場合、6kW ~ 12kW のファイバー レーザーは優れたパフォーマンスを提供します。
- 切断ヘッドとノズル: 亜鉛蒸気を効果的に処理するために、高圧ガスの供給に最適化された堅牢な切断ヘッドとノズル設計を備えたシステムを選択してください。
- ヒューム抽出: 必須。システムに大容量のヒューム抽出機能があり、酸化亜鉛のヒュームを安全に除去できます。
- ソフトウェアと制御: フルパワーで切断する前に亜鉛コーティングを事前に洗浄する特殊な「ピアシング機能」を含む、亜鉛メッキ鋼用のインテリジェントなパラメータ ライブラリを探してください。
- サービスとサポート: アプリケーションの専門知識を持つメーカーは、亜鉛メッキ材料に合わせたパラメータとプロセスの最適化を提供できます。
VII.最終まとめ
レーザー切断は、亜鉛メッキ鋼板を処理する優れた方法としての地位を確立しています。プラズマ切断や機械的せん断と比較して、比類のない精度、後処理を不要にするクリーンなエッジ、最小限の熱歪み、および大幅な全体コスト削減を実現します。適切なアシストガス (高圧窒素) と最適化されたプロセスパラメータにより、メーカーは材料の耐食性を維持しながら、一貫した高品質の結果を達成できます。
SENFENGは、亜鉛メッキ鋼板の加工に合わせた高度なファイバーレーザー切断ソリューションを提供します。当社のシステムは、インテリジェントなプロセス ライブラリ、高性能カッティング ヘッド、統合されたヒューム抽出機能を備えており、競争力を維持するために必要な高い生産性と品質を提供します。
亜鉛メッキ鋼板の切断をアップグレードする準備はできていますか?今すぐ SENFENG にご連絡の上、ご相談いただくか、ライブ デモをリクエストしてください。当社の技術専門家が、よりクリーンなカット、より高い効率、総運用コストの削減を実現するお手伝いをいたします。
FAQ
亜鉛メッキ鋼はファイバーレーザーで切断できますか?
はい。適切な出力、速度、焦点位置、補助ガスを設定すれば、精度の高い切断が可能です。
亜鉛メッキ鋼にはどの補助ガスが適していますか?
酸化を抑えたい場合は窒素が一般的です。コスト重視なら圧縮空気も選択肢ですが、切断面を事前に確認します。
亜鉛のヒューム対策は必要ですか?
必要です。局所排気と適切な集じん・ろ過設備を使用し、現場の安全基準に従って保護具を着用します。
切断後も亜鉛皮膜は残りますか?
切断線の周辺を除けば多くは残ります。高い耐食性が必要な部品では、露出した切断面を追加保護します。