
空気圧と空気品質がエアアシストレーザー切断に与える影響
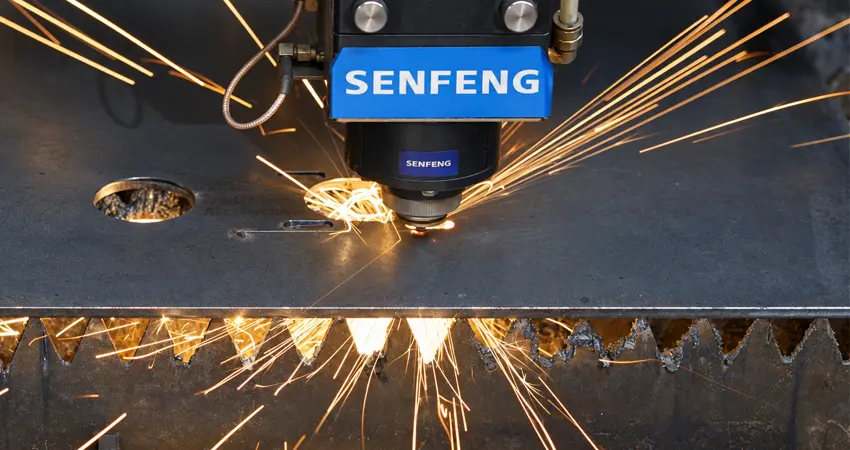
ファイバーレーザー切断では、アシストガスも切断プロセスを構成する重要な要素です。レーザー出力、切断速度、焦点位置に加えて、空気圧と空気品質も安定性を左右します。条件が適切でないと、ドロス、バリ、不均一な切断面が生じることがあります。
本稿では、空気圧と空気品質が切断結果に与える影響、代表的な不具合、改善方法を説明します。具体的な設定値は、必ず装置メーカーの仕様と実材料での試し切りに基づいて決定してください。
I. ファイバーレーザー切断でエアアシストが重要な理由
アシストガスには主に三つの役割があります。溶融金属を切断溝から排出すること、集光レンズと保護レンズをスパッタや蒸気から守ること、熱影響部を冷却して変形を抑えることです。
圧縮空気は、薄板から中厚板の軟鋼や、外観要求が厳しくない部品で経済的な場合があります。窒素や酸素に対する実際のコスト差は、電力料金、コンプレッサー、空気処理設備、加工条件によって変わります。
重要なのは、空気が乾燥し、油分を含まないことです。品質が装置仕様を下回ると、光学部品の汚染、加工不良、停止時間の増加につながります。
II. 空気圧が切断品質に与える影響
レーザーで金属を溶融した後、アシストガスは溶融物の粘性と表面張力に打ち勝って切断溝から排出する必要があります。そのため圧力は重要ですが、圧力と品質の関係は単純ではなく、材料と板厚ごとに適正範囲があります。
原文で引用されているAISI 304の研究では、専用設計の超音速ノズルを4.87 barで使用した条件で改善が報告されています。重要なのは圧力の高さだけでなく、安定した衝撃波の少ないガス流です。この結果は試験条件に限定して解釈する必要があります。
1. 圧力が低すぎる場合
圧力不足は、ドロスやバリの代表的な原因です。溶融物が十分に排出されないと、切断面の下端で凝固し、除去しにくい付着物になります。
また、圧力が低いと切断領域の冷却効果も低下します。これにより熱影響部が拡大し、薄板金属では熱歪みが生じるほか、ひどい場合には、レーザービームが切断溝底部の溶融層を貫通できず、切断が完了しないという事態にもつながります。
2. 圧力が過剰な場合
適正範囲を超えて圧力を上げても解決にはなりません。ノズル出口の乱流によって溶融物が切断面に押し戻され、筋状の模様や品質のばらつきが生じる場合があります。
また、高圧はノズルの摩耗を早める原因にもなります。摩耗したノズルは同心性を失い、それによってガス流のパターンが乱れるため、問題の原因特定がさらに困難になります。時間が経つにつれて、乱流とノズルの摩耗が重なることで、切断面における二次燃焼や過度な酸化が生じやすくなります。
III. 材料の種類および厚みに応じた圧力設定
最適な圧力は、金属材料の種類、厚み、およびアシストガスの種類によって大きく異なります。厚さ6mmまでの軟鋼を圧縮空気で切断する場合、8〜12 barの圧力で十分です。ステンレス鋼やアルミニウムの場合は、一般的に、酸化物のないきれいな切断面を得るために、窒素ガスを用いて10〜20 barといったより高い圧力をかける必要があります。薄い材料は低い圧力で切断できることが多い一方、厚板の場合は16〜20 bar、あるいはそれ以上の高い圧力が必要になることがあります。
III. 材料の種類および厚みに応じた圧力設定
適正圧力は、材料、板厚、ガス、レーザー出力、ノズルによって異なります。原文の数値は出発点にすぎません。装置メーカーが承認した条件と実材料での試し切りを優先してください。
材料ロット、ノズル設計、周囲温度によっても適正範囲は変化します。材料と板厚の組み合わせごとに条件記録を残すことが有効です。
IV. エアーの品質がレーザー切断性能に与える影響
1. 3種類の汚染物質
工場の圧縮空気には、水蒸気、油分、固形粒子が混入することがあります。これらによる損傷は徐々に進行する場合があります。
- 水蒸気は、減圧や冷却によって凝縮することがあります。水滴は光学部品を汚し、ビーム透過や焦点に影響します。また、配管や部品の腐食を促進する可能性があります。
- オイルミストは光学部品にとって特に危険です。保護レンズ上の薄い油膜でもレーザーエネルギーを吸収して発熱し、焼け、亀裂、早期故障の原因になります。
- 粉じん、さび、古い配管の残留物などは、光学面を傷つけ、ノズルを詰まらせることがあります。小さな粒子でもガス流の対称性を乱し、切断品質を低下させる可能性があります。
2. エアー品質が悪いことによる実質的なコスト
汚染されたエアーによる損傷は、単に切断品質の問題にとどまりません。汚染されたレンズは早期に劣化し、交換や再調整が必要となります。また、電磁弁や空圧機器の劣化も早まります。切断品質が不安定になるものの、その根本原因(エア供給)は日常の機械運用からは目に見えないため、原因の特定が困難です。
適切にメンテナンスされた吸気ガスフィルターシステムは、汚染物質が光学経路に侵入するのを未然に防ぐことで、レンズの寿命を最大300%延ばすことができます。複数シフトで稼働している現場であれば、包括的なエア処理システムへの投資に対する投資回収期間(ROI)は、数年ではなく数週間単位で実現可能です。
3. ISO 8573-1規格
適切に保守されたろ過設備は、汚染物質が切断ヘッドへ到達するのを防ぎ、光学部品の寿命延長に役立ちます。実際の改善幅と投資回収期間は、供給空気、稼働時間、環境、保守状態によって異なります。
3. ISO 8573-1規格
ISO 8573-1は、圧縮空気中の粒子、水分、油分を分類する枠組みです。レーザー切断に必要なクラスは装置と工程によって異なるため、装置入口での許容値をメーカー仕様に基づいて設定してください。
標準的な冷凍式ドライヤーだけでは不十分な場合があり、吸着式ドライヤー、コアレッシングフィルター、装置直前のフィルターなどが必要になります。流量、圧力、圧力露点、残留物の許容値に基づいて設計してください。
V. エアアシストに関連する一般的な不具合のトラブルシューティング
1. ドロスおよびバリ
切断面下端の強固なドロスは圧力不足を示す場合がありますが、焦点、速度、ノズル、レーザー出力も確認が必要です。圧力は承認範囲内で段階的に変更し、試し切りで検証してください。
2. 切断面品質の不均一
片側だけが粗い場合は、ノズルの芯ずれや先端の損傷を確認してください。小さなスパッタでも流れが非対称になります。ノズルはメーカーの手順に従って清掃または交換してください。
3. レンズの曇りおよび焼け跡
保護レンズに水滴、油膜、焼け跡がある場合は、空気供給系統を確認します。ドライヤー、コアレッシングフィルター、ドレン排出、最終フィルターを点検し、湿度が高い環境でも能力が不足しないようにしてください。
VI. システム設計および推奨される保守のあり方
1. 空気圧縮機のサイズ選定
コンプレッサーは、実際の空気使用量、運転圧力、配管損失に基づいて選定します。必要流量は装置メーカーに確認してください。他の設備と配管を共有する場合は、専用タンクやブースターが必要になることがあります。
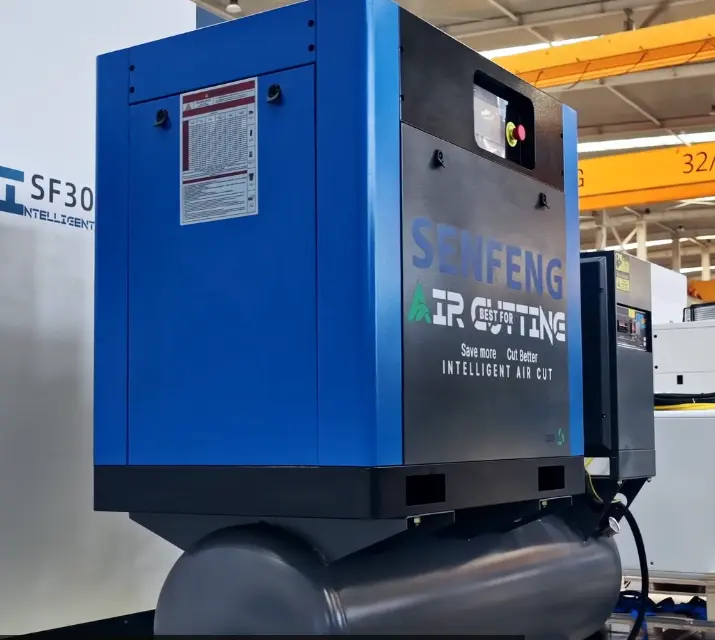
インテリジェント制御コンプレッサーと一般的なコンプレッサーの省エネ効果は、設計と運転点によって異なります。モーターの定格出力だけでなく、測定した比消費電力で比較してください。
2. メンテナンス計画の策定
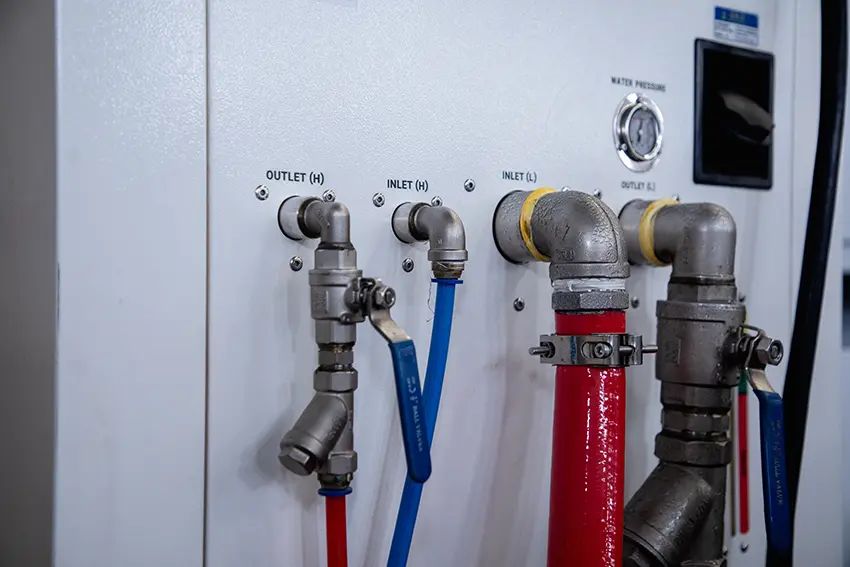
計画的な保守は空気品質問題の予防に有効です。メーカーの手順に従ってタンクを排水し、圧力露点を監視し、ドライヤーを点検し、差圧または指定周期に基づいてフィルターを交換してください。ノズルと保護レンズは各シフト開始時に確認します。
3. 監視と検証の実施
故障後の対応よりも予防監視が効果的です。切断ヘッド入口の圧力を測定し、履歴を記録し、必要に応じて圧力露点センサーを使用します。差圧警報はフィルター詰まりの早期発見に役立ちます。
まとめ
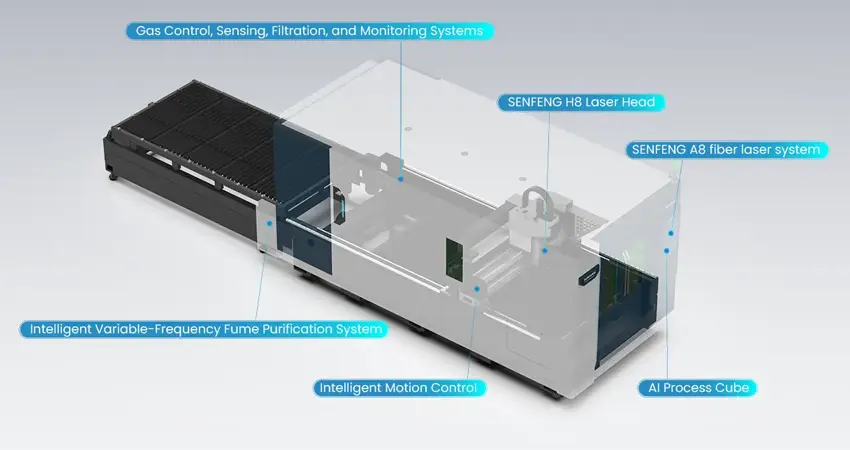
空気圧と空気品質は、切断品質、運用コスト、装置寿命に直接影響します。適切な圧力は過度な乱流を生じさせずに溶融物を排出し、清浄で乾燥した空気は光学系を保護して工程を安定させます。インテリジェントエア切断システムでは、センサー、制御、フィードバックによって圧力、清浄度、流量、履歴を可視化できます。ただし、これらの機能も、条件の承認、保守、実材料での試し切りに代わるものではありません。
FAQ
レーザー切断におけるエアアシストの圧力は、どの程度に設定すべきでしょうか?
すべてのケースに共通する最適な圧力設定というものはありません。まずは機械メーカーが提供するパラメータ表を基準にし、実際に使用する材料、板厚、ノズル、そして求められる切断品質に合わせて、サンプルカットを行いながら確認・調整してください。
エア圧を高くすれば、必ずレーザー切断の品質が向上するのでしょうか?
いいえ、そうとは限りません。圧力が低いとドロス(溶融金属の残りカス)が発生しやすくなります。逆に圧力が過剰すぎると、気流の乱れ(乱流)が生じ、切断面が不安定になったり、不要なエアを消費したりする原因となります。
レーザー切断に使用する圧縮エアは、どの程度の清浄度が必要ですか?
切断ヘッドに供給されるエアは、乾燥しており、油分を含まず、微粒子が除去されている必要があります。ISO 8573-1規格のクラス分類やレーザーメーカーの要件に基づき、機械のエア入口における微粒子、水分、油分の許容限界値を規定してください。
レーザー切断中にエアアシストの圧力が低下するのはなぜですか?
一般的な原因として、コンプレッサーの容量不足、フィルターの目詰まり、エア漏れ、レシーバータンク(貯気槽)の容量不足、あるいは同じ供給ラインに他の機器が接続されていることなどが挙げられます。
ファイバーレーザー切断において、窒素の代わりに圧縮エアを使用することは可能ですか?
軟鋼(マイルドスチール)の加工の多くや、ステンレス鋼、アルミニウムの一部において、わずかな酸化が許容されるのであれば、圧縮エアを使用することが可能です。本番作業に向けてガスを切り替える前に、試し切りテストを実施してください。