
レーザー切断における窒素コストの削減方法
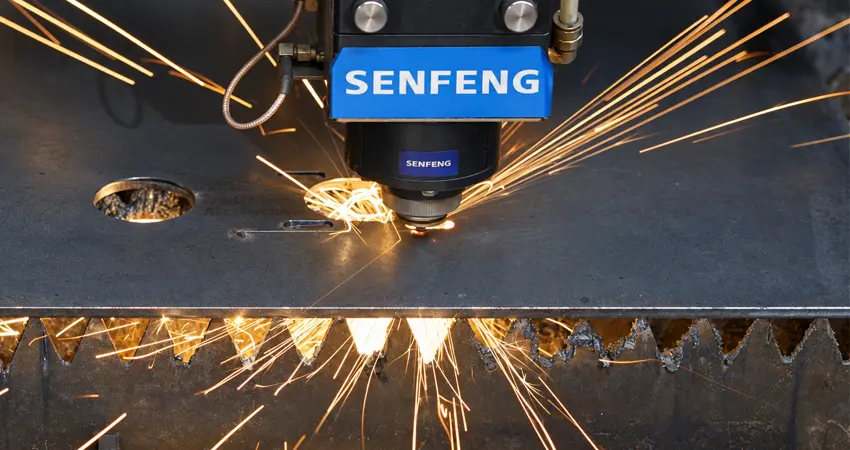
窒素は、ファイバーレーザー切断で広く使われるアシストガスです。特に、ステンレス鋼やアルミニウムなど、酸化を抑えた清浄な切断面が求められる加工に適しています。溶融金属を切断溝から排出し、切断中の酸化を抑える役割があります。
一方、高出力ファイバーレーザー切断機を長時間運転する工場では、窒素が運用コストの大きな割合を占めることがあります。
窒素コストの削減は、必ずしも切断品質の低下を意味しません。ガス消費量と切断条件を最適化し、適用可能な加工では圧縮空気を利用することで、アシストガス費用を抑えられます。
1. 窒素圧力の最適化
過剰な窒素圧力を使用することは、ガス消費量が増加する最も大きな要因の一つです。
圧力を高くすれば、必ずしも切断結果が良くなるわけではありません。プロセスに必要な圧力以上に設定してしまうと、切断面の品質が向上するわけでもないのに、窒素の消費量だけが増えてしまいます。
そのため、材料や板厚ごとに、安定した切断性能を維持できる「最低限の窒素圧力」を見極めることが重要です。
圧力を最適化する際は、以下の点を確認してください。
- 切断面の品質
- ドロスの発生状況
- 切断の安定性
- ピアシング(穴あけ)性能
- 切断速度
目標は単に圧力を最小にすることではなく、必要な切断品質を安定して維持できる範囲で、最も低い有効圧力を見つけることです。
2. 適切なノズルの選択
ノズルはガス流に直接影響を与えるため、窒素消費量を左右する重要な要素となります。
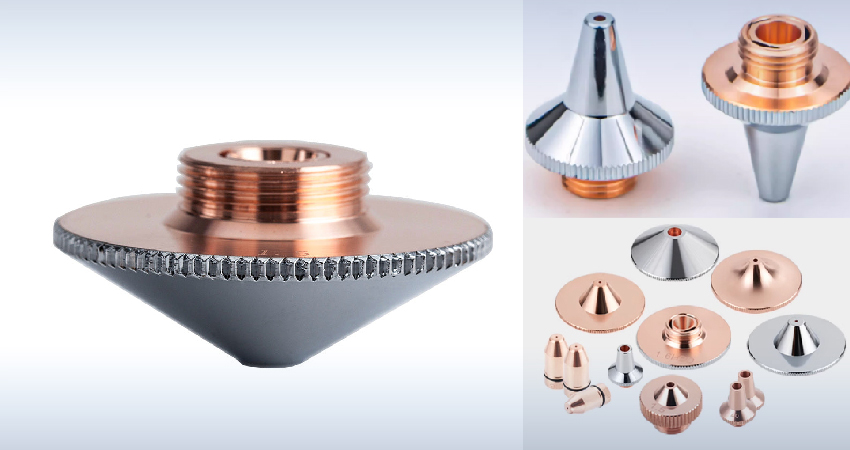
ノズルが大きすぎると、必要以上の窒素が消費される可能性があります。一方、ノズルが小さすぎると、ガス流が制限され、切断性能に悪影響を及ぼすおそれがあります。
適切なノズルは、用途に応じて、以下の要素を考慮して選択する必要があります。
- 材質
- 板厚
- レーザー出力
- 窒素圧力
- 切断速度
ノズルの状態も同様に重要です。損傷、汚れ、変形などがあると、ガス流が乱れ、切断の安定性が低下する原因となります。
ノズルが損傷した場合は、定期的に点検・交換を行ってください。そうすることで、ガス流の悪化を補うために不必要に窒素圧力を上げるような事態を防ぐことができます。
3. 不要な窒素消費の削減
窒素の消費すべてが、直接的な切断作業に使われているわけではありません。
ピアシング(穴あけ)工程、機械の段取り、待機時間、あるいは切断以外の動作中にも、窒素ガスが無駄に消費されている可能性があります。大量生産の現場では、こうした小さな損失が積み重なり、年間で大きなコスト増につながる恐れがあります。
以下の工程を最適化することで、改善が期待できます。
- ピアシング時間
- ピアシング圧力
- リードイン(導入部)および切断経路の設計
- ガスの切り替えおよび遮断のタイミング
ネスティング(歩留まりを考慮した部品配置)も、窒素の節約に貢献します。部品の配置を工夫することで、材料の無駄を減らし、切断経路を短縮できるほか、場合によってはピアシングの回数自体を減らすことも可能です。
つまり、窒素消費量の削減は、切断効率全体の向上と密接に関わっているのです。
4. ガス漏れの確認
生産量が増えていないのに窒素消費量が急増した場合は、切断条件を変更する前にガス供給系統を点検してください。
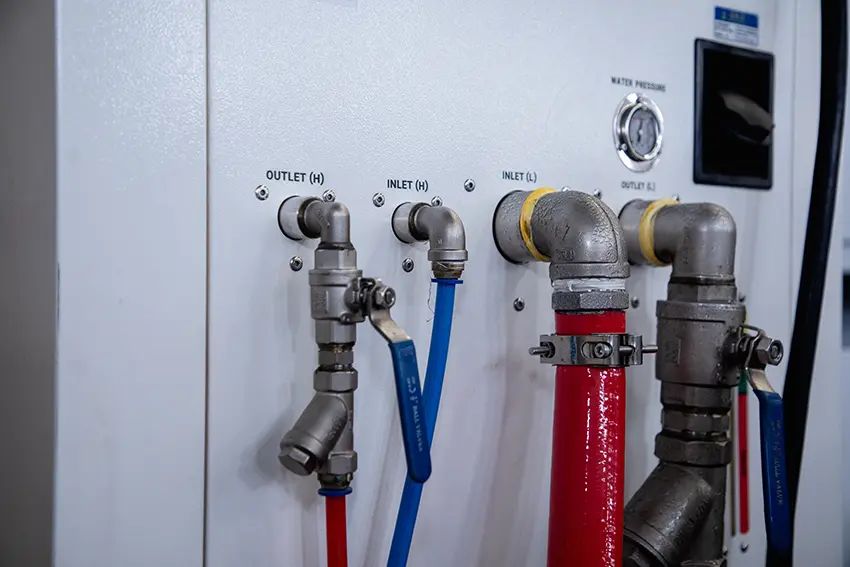
ガス漏れは、以下のような箇所で発生する可能性があります。
- ガスホース
- 配管接続部
- レギュレーター(圧力調整器)
- 電磁弁
- フィルター
- コネクタ
- 切断ヘッドの構成部品
小さなガス漏れは、通常の稼働中には気づきにくいものですが、窒素を絶えず無駄に消費し続けてしまいます。
1日に複数シフトで稼働する機械では、定期的な点検が特に重要です。また、窒素消費量の推移を監視しておくことで、異常な増加やガス供給システムに潜在する問題を早期に発見しやすくなります。
5. 切断パラメータの最適化と設備のメンテナンス
窒素消費量は、切断パラメータと切り離して考えることはできません。
焦点位置、切断速度、ピアシング条件が不適切な場合や保護レンズが汚れている場合、切断が不安定になります。原因を確認せず窒素圧力だけを上げても、問題を解決できないままガス消費量が増える可能性があります。
切断ヘッドの定期的なメンテナンスを行い、以下の項目を点検してください。
- 保護レンズの状態
- ノズルの状態
- セラミックリング
- 切断ヘッドのアライメント(芯出し)
- ガス接続部
- ガスフィルターおよびレギュレーター(圧力調整器)
また、単一のパラメータだけを調整するのではなく、レーザー出力、切断速度、フォーカス位置、ノズル径、窒素圧といった各要素を、プロセス全体として最適化してください。
切断プロセスが安定すれば、通常、品質の向上と窒素消費量の削減の両方を実現できます。
6. 用途に応じて圧縮空気(エア)を活用する
窒素コストを削減する最も効果的な方法の一つは、不要な場合には窒素を使用しないことです。
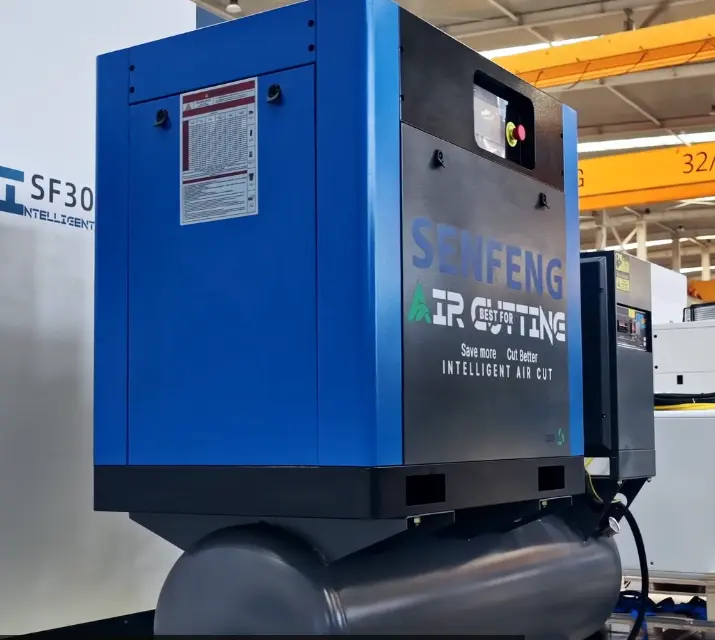
完全に無酸化の切断面が不要な用途では、圧縮空気が窒素に代わる経済的な選択肢になる場合があります。圧縮空気は現場で生成できるため、購入窒素への依存を減らせます。
しかし、従来の圧縮空気を用いた切断には、特有の課題も存在します。
圧縮空気には、油分、水分、粉じんなどが含まれることがあります。圧力変動や空気品質の低下は、切断品質を損ない、保護レンズの汚染リスクを高めます。
そのため、一般的なコンプレッサーを接続するだけでは、長期にわたり安定したエア切断を実現できない場合があります。
7. SENFENGインテリジェントエア切断によるガスコスト削減
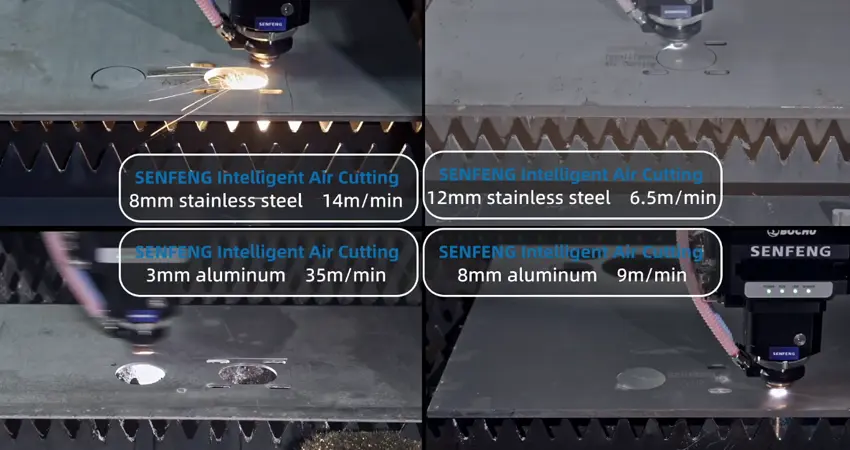
適用可能な加工では、SENFENGインテリジェントエア切断が窒素への依存を減らす選択肢になります。
SENFENGは、インテリジェントエア切断ソリューション専用のガス制御技術を開発しています。これは、すべてのアシストガスやレーザー切断機で利用できる汎用機能ではありません。
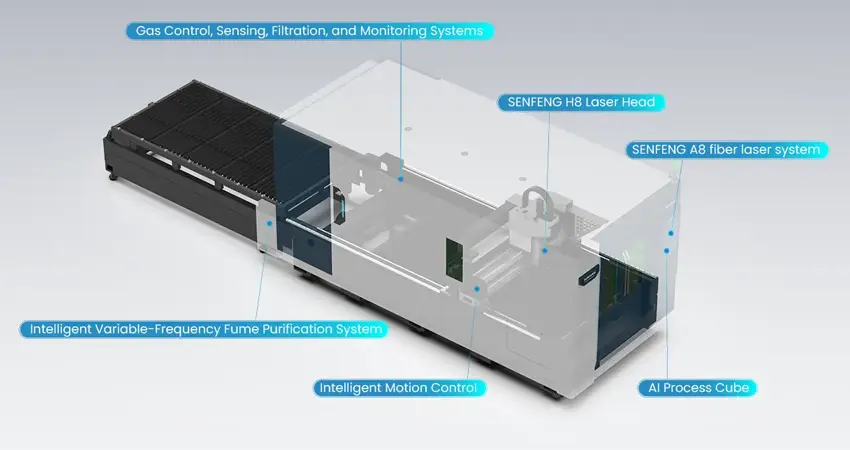
SENFENGのソリューションには、ファイバーレーザーシステム「A8」、切断ヘッド「H8」、空気品質の監視・ろ過システム、インテリジェント・プロセス制御、「AIプロセス・キューブ」、そしてインテリジェントな可変周波数式粉塵浄化システムなど、複数の技術が統合されています。
システムは油分、水分、粉じんなどの空気品質を監視し、異常時に対応します。これにより、従来の圧縮空気切断で生じやすい安定性や信頼性の問題を軽減できます。
ここで得られる経済的なメリットは、単に窒素を空気に置き換えること以上の価値をもたらします。圧縮空気の安定性、清浄性、および制御性を向上させることで、本システムは、適切な用途において「エア切断」をより実用的な選択肢とすることができます。
より安定した清浄な空気は、汚染を低減し、切断時に重要な消耗品を保護する上でも役立ちます。ある比較事例では、従来のエア切断方式では保護レンズの消費量が1日あたり約5枚であったのに対し、SENFENGの「インテリジェント・エア切断」方式では、1日あたりわずか2枚にまで減少しました。
より清浄で安定した空気は、汚染を抑え、重要な消耗品の保護にも役立ちます。原文の比較例では、保護レンズの使用量が従来のエア切断の約5枚/日から約2枚/日に減少しています。ただし、実際の結果は材料、ろ過、保守、運転条件によって異なります。
つまり、コスト削減はアシストガス代にとどまりません。インテリジェントなエア切断(空気切断)を活用すれば、ガス代、エネルギーコスト、消耗品費を削減できるため、安定した切断性能を維持しつつ、製造現場における全体的な運用コストを低減することが可能になります。
8. 窒素を安易に置き換えない
エア切断は運用コストを下げられる場合がありますが、窒素を全面的に置き換えるものではありません。
以下のような要件が求められる場合には、依然として窒素の使用が重要です。
- 切断面が明るく、きれいであること
- 酸化が最小限であること
- 表面品質が高いこと
- 外観に対する要求が厳しいこと
- その後の溶接や加工工程において特定の要件があること
実務では、用途ごとに適切なアシストガスを選ぶことが重要です。
酸化のない切断面が求められる製品には、引き続き窒素を使用します。一方、圧縮空気で必要な品質基準を満たせる用途であれば、エア切断を採用することで、窒素の消費量と全体的な運用コストを削減できます。
これにより、窒素だけに完全に依存するのではなく、状況に応じてガスを使い分ける(混合ガス戦略をとる)ことが可能になります。
9. 実際の窒素削減量を算出する
窒素使用量を測定することで、最適化による効果がより明確になります。
例えば、ある機械が1時間あたり40m³の窒素を消費し、1日8時間稼働する場合:
40 × 8 = 320m³/日
年間稼働日数が300日の場合:
320 × 300 = 96,000m³/年
15%削減できた場合、削減量は以下の通りとなります:
96,000 × 15% = 14,400m³/年
実際の金額は地域の窒素価格によって変わります。この試算は、高稼働率の生産では消費量の小さな改善でも年間コストに影響し得ることを示しています。
正確なコスト管理のために、製造現場では以下の項目を追跡・把握することが可能です:
- 1時間あたりの窒素消費量
- 1シフトあたりの窒素消費量
- 材料1トンあたりの窒素消費量
- 完成部品1個あたりの窒素コスト
こうしたデータを活用することで、異常な消費を特定しやすくなり、プロセス改善による投資対効果(リターン)を評価しやすくなります。
まとめ
窒素コストの削減は、ガス圧を下げるだけでは実現できません。切断プロセス全体を最適化する方が効果的です。
まず、適切な窒素圧力とノズルを使用し、ガス漏れを解消し、ピアシング(穴あけ)および切断パラメータを最適化し、切断ヘッドを適切にメンテナンスすることから始めましょう。これらの対策により、切断品質を維持しつつ、不要な窒素消費を削減できます。
窒素が不要な用途では、圧縮空気もコスト削減の選択肢になります。SENFENGインテリジェントエア切断は、ガス制御、空気品質監視、ろ過、プロセス最適化によってこの方法を支援します。
重要なのは、窒素が必要な箇所には窒素を使用し、それ以外の適した箇所にはより経済的なガスソリューションを選択することです。
ファイバーレーザー切断のコスト削減を目指す製造現場にとって、このようなバランスの取れたアプローチは、窒素消費量を抑えるだけでなく、エネルギー効率の向上、消耗品管理の改善、そして生産全体における経済性の向上にもつながります。
FAQ
レーザー切断において、窒素の消費量を削減するにはどうすればよいですか?
効果が得られる範囲で最も低いガス圧を使用し、適切なノズルを選定し、ピアシングおよび切断パラメータを最適化し、ガス漏れを修復します。また、切断端面に窒素による品質(酸化のない仕上がり)が求められない用途には、圧縮空気を使用します。
レーザー切断において、窒素の代わりに圧縮空気を使用することはできますか?
切断端面に多少の酸化が生じても許容される材料や部品であれば、窒素の代わりに圧縮空気を使用することが可能です。事前にサンプルカットを行い、後工程の要件を満たせるかどうかを確認してください。
レーザー切断で窒素の消費量が多くなってしまう原因は何ですか?
主な原因として、過剰なガス圧、サイズが大きすぎるあるいは損傷したノズル、ガス漏れ、長すぎるピアシング時間、不適切な切断パラメータ、そして待機中(アイドル時)の不要なガス供給などが挙げられます。
窒素圧力を下げれば、必ず切断コストは削減されますか?
いいえ、そうとは限りません。圧力が低すぎると、ドロス(溶融金属の付着)の発生、切断の不安定化、あるいは再加工が必要になる可能性があります。目指すべきは、求められる端面品質基準を安定して満たせる、最も低い圧力です。
工場では、窒素の削減量をどのように測定すべきか?
稼働時間、シフト、材料1トン、あるいは完成部品1個あたりの窒素使用量を追跡し、その結果を安定した生産基準値と比較する。