
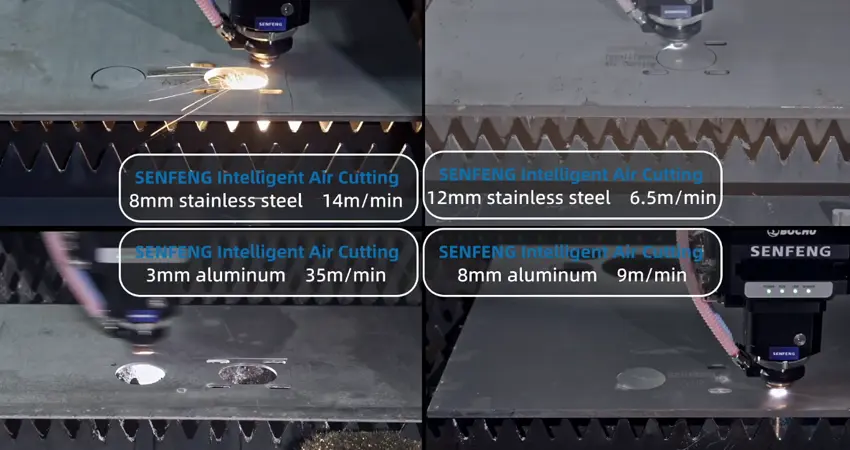
圧縮空気を使用してレーザー切断できる材料にはどのようなものがありますか?
ファイバーレーザー切断において、アシストガスとして「圧縮空気」を利用することがますます注目されています。圧縮空気を使用すれば、窒素や酸素を継続的に供給する必要がなくなり、ガスにかかるコストを大幅に削減できるからです。しかし、「具体的にどのような材料を圧縮空気でレーザー切断できるのか?」という疑問がよく寄せられます。
結論から言えば、軟鋼、ステンレス鋼、アルミニウムなど、一般的な金属の多くは圧縮空気を使用して切断可能です。ただし、技術的に切断が可能であるからといって、あらゆる用途において圧縮空気が最良の選択肢であるとは限りません。材料の厚み、求められる切断面の品質、切断速度、表面の仕上がり、そして圧縮空気供給システムの状況などが、最終的な結果に影響を与えるからです。
窒素や酸素を圧縮空気に切り替える前には、これらの要素を十分に理解しておくことが不可欠です。
I. レーザー切断における圧縮空気の役割とは?
ファイバーレーザー切断では、アシストガスが高圧で切断ノズルから噴射されます。このガスには、切断溝(カーフ)から溶融金属を取り除く、安定した切断をサポートする、ドロス(溶融金属の残りカス)の付着を抑える、そして切断箇所を過度な熱や汚染から保護するといった重要な役割があります。
圧縮空気は、純粋な窒素や酸素とは異なり、約21%の酸素と約78%の窒素を含む混合ガスです。そのため、圧縮空気を用いたレーザー切断は、酸素切断と窒素切断の中間的な特性を持つことになります。
酸素は切断反応に積極的に関与し、炭素鋼を加工する際には切断効率を高めることができます。一方、窒素はほとんど反応しない不活性なガスであり、酸化のないきれいな切断面が求められる場合に一般的に選ばれます。圧縮空気は、その両者の中間的な選択肢と言えます。安価で容易に入手できるうえ、含まれる酸素によって効率的な切断も可能だからです。
こうした理由から、圧縮空気を用いたレーザー切断は、十分な切断性能を維持しつつ、運用コストを削減したいと考えている製造現場にとって、非常に魅力的な選択肢となり得ます。
II. 圧縮空気でレーザー切断できる材料は?
1. 軟鋼
軟鋼は、圧縮空気を用いたレーザー切断に最も適した材料の一つです。
圧縮空気は、切断面に酸化物がないことが求められない場合、薄板から中厚板の軟鋼(軟鋼)の切断に特に有効です。圧縮空気に含まれる酸素は切断プロセスに関与し、高圧のガス流は溶融した材料を切断溝(カーフ)から排出する役割を果たします。
その後、塗装、粉体塗装、溶接、あるいはその他の加工が施される部品であれば、切断面に多少の酸化が生じても許容される場合があります。
ただし、軟鋼のすべての切断作業において、酸素の代わりに圧縮空気を使用すればよいというわけではありません。厚板の炭素鋼や軟鋼を切断する際、最大の切断速度や貫通力が優先される場合には、酸素の方が有利です。酸素濃度が高いため、より強力な発熱反応が得られるからです。
したがって、実務上の問いは「軟鋼を圧縮空気で切断できるかどうか」という単純なことではなく、「その結果得られる切断速度、切断面の品質、および運用コストが、生産上の要求を満たしているかどうか」という点にあります。
2. ステンレス鋼
一見すると、ステンレス鋼は酸素によって酸化が生じる可能性があるため、圧縮空気を用いた切断には不向きに思えるかもしれません。しかし実際には、切断面の多少の変色が許容される場合や、その後の加工工程で変色部分が覆われたり除去されたりする場合には、ステンレス鋼であっても圧縮空気を使用してレーザー切断することが可能です。
ここで重要な制約となるのが、切断面の品質です。
ステンレス鋼において、切断面を光沢のあるきれいな状態に保ち、目に見える酸化を避けたい場合には、一般的に窒素が推奨されます。圧縮空気には酸素が含まれているため、空気切断を行うと切断面に変色が生じることがあります。
例えば、以下のような場合には、これが許容される可能性があります。
- ステンレス製の構造部材
- 塗装やコーティングが施される部品
- 切断面が外部から見えない内部部品
- 軽微な変色が許容される、コストを重視した製造
- 切断面に対して後工程の加工が行われる用途
装飾用ステンレス鋼、食品加工機器、建築部材、あるいは切断面に光沢のある金属的な外観が求められる用途では、窒素を使用する方がより確実な選択肢となります。
要点は単純です。圧縮空気でステンレス鋼を切断することは可能ですが、求められる切断面の品質によって、それが適切なガスであるかどうかが決まります。
3. アルミニウム
アルミニウムの加工には、圧縮空気を使用することも可能です。特に薄い材料を切断する場合や、切断面に高い光沢が求められない場合には適しています。
アルミニウムは熱伝導率が高く、融点も比較的低いため、レーザー切断時には熱や溶融物の制御が極めて重要になります。適切に設定された圧縮空気システムであれば、溶融物を除去し、安定した切断プロセスを維持するために必要なガス流を確保できます。
ただし、切断面のきれいな仕上がりや、酸化を抑えた状態が求められるアルミニウム加工においては、一般的に窒素を使用する方が有利です。
したがって、製造コストが重要な要素であり、切断面に多少の酸化や変色が生じても最終製品に影響がないようなアルミニウム部品の加工には、圧縮空気が適しています。
III. 圧縮空気で他の金属も切断できるか?
材料が変われば、最適な条件も用途によって大きく異なります。真鍮などの反射率が高い金属もファイバーレーザーで加工可能ですが、レーザー出力、光学系の保護、切断パラメータ、材料の厚み、そしてアシストガスについて慎重に検討する必要があります。特定の用途には圧縮空気が使える場合もありますが、窒素の万能な代替手段として扱えるわけではありません。
反射率が高い材料や反応性の高い材料を扱う場合は、一般的なガス選定表に頼るのではなく、実際に使用する材料のグレードと厚みを用いて切断テストを行うのが正しいアプローチです。
これはレーザー切断における重要な原則です。アシストガスは、単に材料名だけで決めるのではなく、切断プロセス全体を考慮して選定すべきです。
IV. 圧縮空気 vs. 窒素 vs. 酸素
圧縮空気の最大の利点は、そのコスト構造にあります。
窒素は、特にステンレス鋼やアルミニウムで優れた切断品質を実現しますが、高圧窒素を継続的に使用すると運用コストが大きくなる場合があります。酸素は多くの炭素鋼用途で経済的で、特に厚板で高い切断性能を発揮しますが、切断面は酸化します。
圧縮空気も有力な選択肢の一つです。
| アシストガス | 主な用途 | 主な利点 | 主な制約 |
| 圧縮空気 | 軟鋼、ステンレス鋼、アルミニウム | 運用コストが低い | 多少の酸化が生じる |
| 窒素 | ステンレス鋼、アルミニウム(高品質な切断面が必要な場合) | きれいで光沢のある切断面 | ガス費用が高い |
| 酸素 | 炭素鋼/軟鋼(特に厚板) | 強い切断反応(燃焼反応) | 酸化した切断面 |
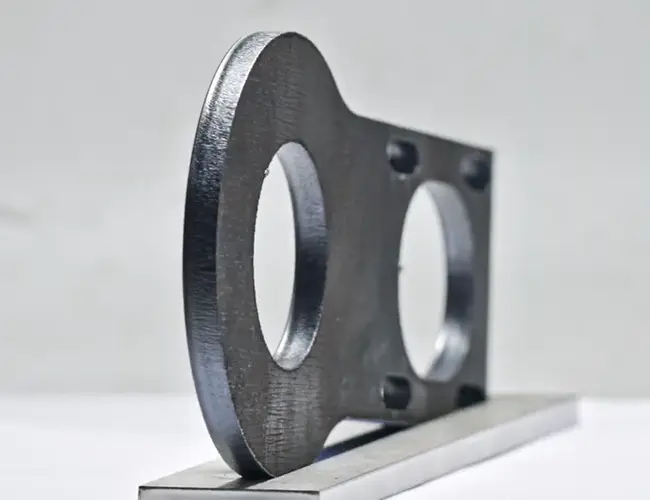
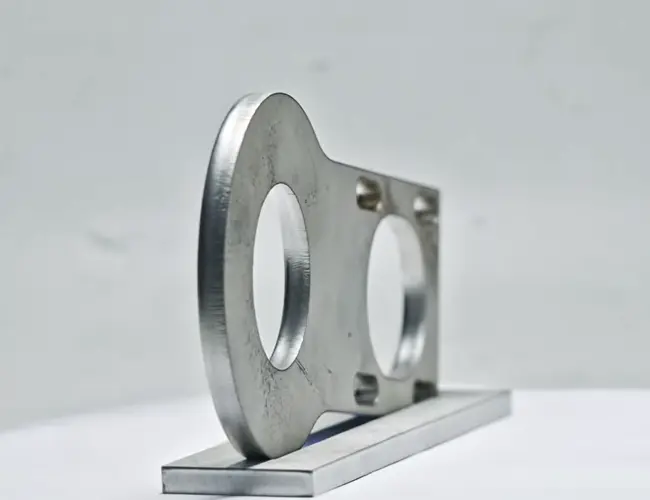
圧縮空気切断サンプル
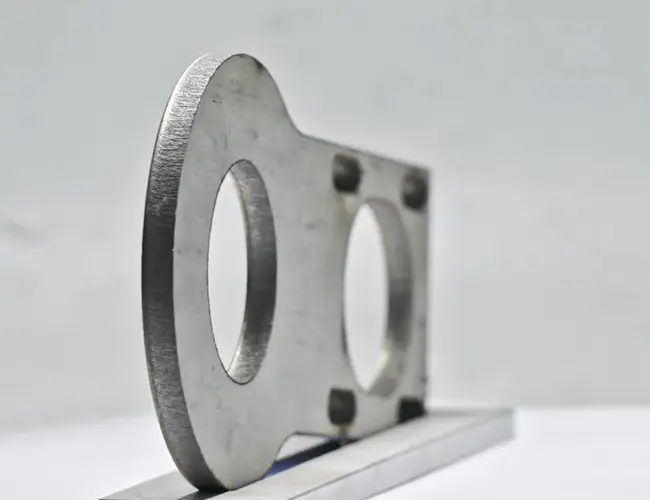
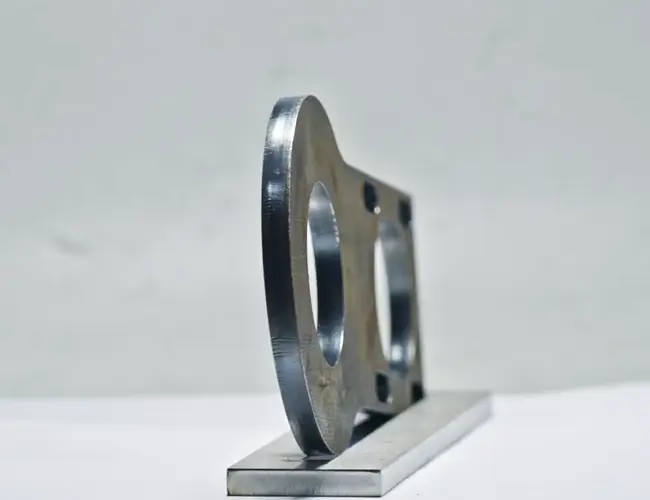
窒素切断サンプル
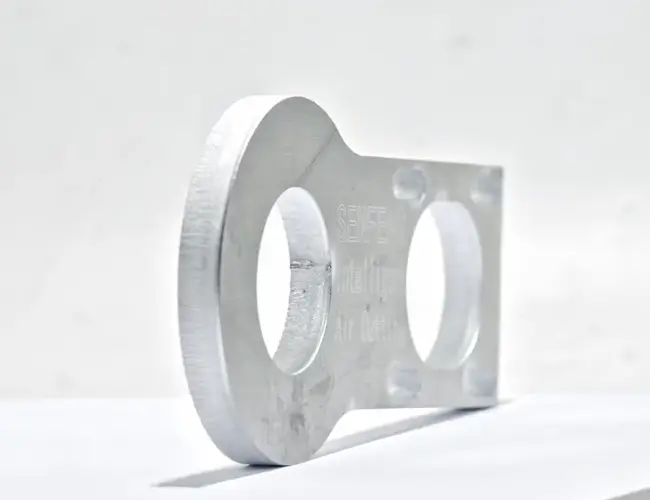
酸素切断サンプル
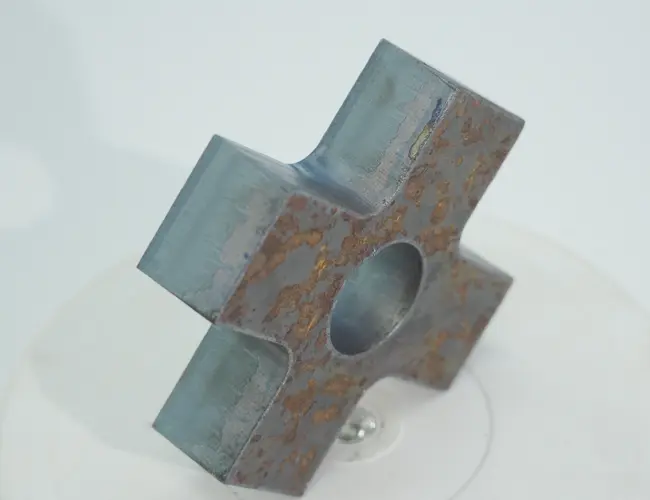
最適な選択は、コスト、切断速度、切断面品質、後工程の要件のうち、生産現場で何を最も重視するかによって決まります。
例えば、ステンレス製の部品を建築物などの目に見える箇所に使用する場合、窒素を使用することで切断面がよりきれいになるため、窒素にかかる追加コストも正当化されるかもしれません。一方、同じ材料を、後から塗装を施す内部ブラケットなどに使用する場合は、圧縮空気(エア)を利用する方が、はるかに低コストな解決策となる可能性があります。
V. なぜ圧縮空気は常に最も安価な切断用ガスとは限らないのか?
圧縮空気は、ガスボンベや液体ガスを購入する必要がないため、実質的に無料であると考えがちです。しかし、高圧の圧縮空気を作り出すにはコンプレッサーが必要であり、そのコンプレッサーは電力を消費します。
さらに重要なことに、空気の品質はレーザー切断の性能に直接影響を及ぼします。
レーザー切断に使用する圧縮空気は、以下のような汚染物質を取り除くために適切に処理されている必要があります。
- 水分
- 油分
- 埃(ほこり)
- 微粒子
- その他、光路や切断プロセスに悪影響を及ぼす可能性のある汚染物質
品質の悪い圧縮空気を使用すると、切断が不安定になったり、切断面の品質にばらつきが生じたり、ノズルが汚染されたり、保護ガラスの消耗が早まったりする原因となります。
したがって、圧縮空気切断の真のコストは、単なる電気代だけではありません。コンプレッサー、空気処理装置、メンテナンス、エネルギー消費、消耗品、そして切断性能といった要素をすべて含めた「トータルコスト」として評価する必要があります。
VI. 圧縮空気を用いたレーザー切断でより良い結果を得るには
ファイバーレーザーにコンプレッサーを接続したからといって、必ずしも良好な圧縮空気切断性能が得られるわけではありません。空気供給システム全体が、レーザー切断プロセスの要件を満たしている必要があります。
1. 空気を乾燥させ、清潔に保つ
特に水分と油分は大きな問題です。切断ガスに水や油が混入すると、切断プロセスの安定性が損なわれ、光学部品が汚染されるおそれがあります。
そのため、適切なコンプレッサー、ドライヤー、ろ過システム、空気品質監視システムは、信頼性の高い圧縮空気切断システムに欠かせません。
2. 適切な圧力を使用する
圧縮空気の圧力は、材料、板厚、ノズル径、レーザー出力、切断速度と切り離して設定することはできません。
圧力は高ければよいわけではありません。圧力が高すぎるとガス消費量が増え、切断プロセスが不安定になる可能性があります。一方、圧力が不足すると溶融金属を十分に排出できません。
最適なアプローチは、圧力、切断速度、焦点位置、ノズルの選択、そしてレーザー出力を総合的に最適化することです。
3. 用途に応じた圧縮空気切断の検討
最も重要な問いは、単に次のようなことではありません。
「この材料はエアで切断できるか?」
むしろ、次のように問うべきです。
「この材料をエアで切断しつつ、求められる品質と生産コストの要件を満たせるか?」
この違いを理解しておくことで、単にコストが安いという理由だけで圧縮エアを選択し、その結果、研磨や洗浄、あるいは手直しといった追加工程が発生して、期待していたコスト削減効果が帳消しになってしまう、といった事態を防ぐことができます。
VII. 「インテリジェント・圧縮空気切断」は圧縮エアの信頼性を高められるか?
ここに、圧縮エア技術の進化の方向性があります。
従来の圧縮空気切断は、外部の圧縮エア供給システムの品質や安定性に大きく依存していました。圧力の変動、水分や油分の混入、ろ過性能の問題、あるいはコンプレッサーの稼働状況の変化などが、切断の安定性に悪影響を及ぼす可能性があるからです。
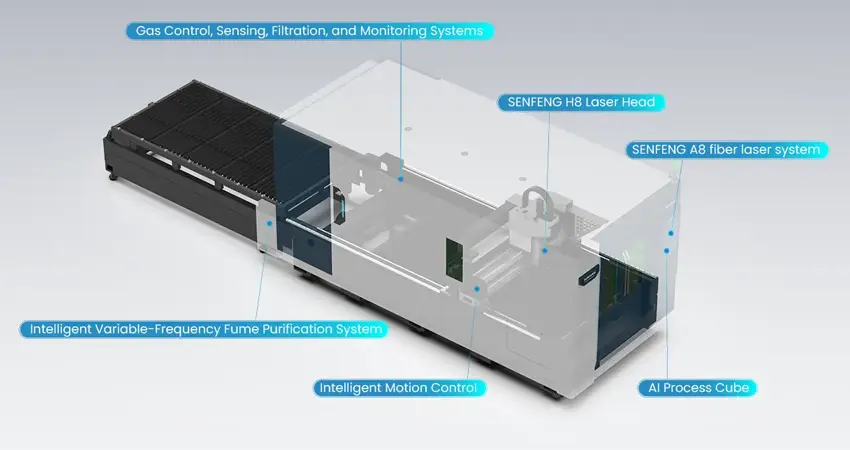
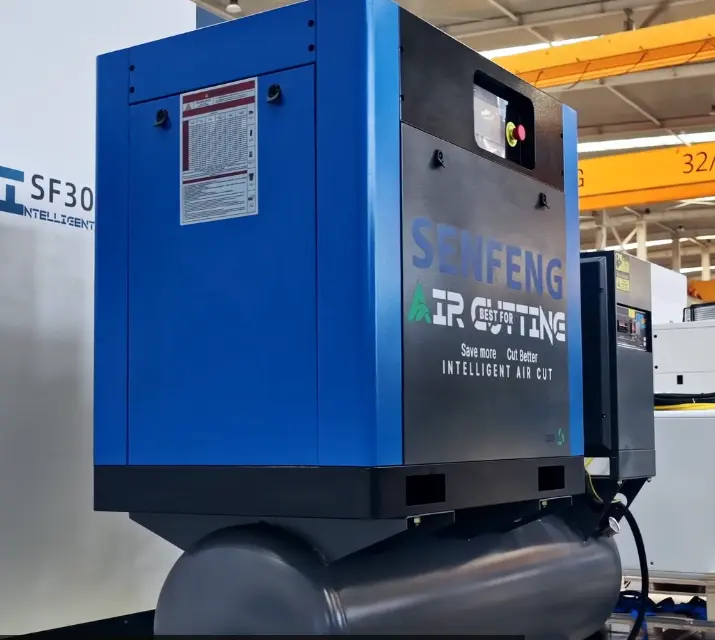
SENFENGの「インテリジェント・圧縮空気切断」は、圧縮エアの管理に、インテリジェントなセンシング、ガス制御、切断プロセスの最適化、そして機械制御を統合的に組み合わせるアプローチを採用しています。
このシステムは、圧縮エアを単に窒素の安価な代替手段と見なすのではなく、圧縮空気切断における最大の課題の一つである「生産を通じて安定した、制御可能なエア品質を維持すること」に対処するように設計されています。
インテリジェントなガス制御システムがエアの状態を監視し、異常発生時には適切に対応します。また、プロセス最適化機能によって、材料や用途に合わせて切断パラメータを調整することが可能です。これは、一貫した生産品質を維持しながら圧縮エアの利用範囲を拡大したいと考えている製造現場にとって、非常に価値のある機能です。
圧縮空気がすべての用途で窒素や酸素に取って代わるべきだという意味ではありません。SENFENGのインテリジェント圧縮空気切断は、技術面と経済面の両方で合理性がある用途において、圧縮空気をより安定して利用するための方法です。
VIII. レーザー切断で圧縮空気を選ぶべき場合
次の条件が複数当てはまる場合、圧縮空気の採用を検討する価値があります。
- 軟鋼、ステンレス鋼、アルミニウムを大量に加工している。
- 用途上、切断面の軽微な酸化や変色が許容される。
- 補助ガスコストの削減が重要な生産目標である。
- 購入する窒素ガスへの依存度を減らしたい。
- 加工後の部品に対して、塗装、コーティング、溶接、あるいはその他の後工程が予定されている。
- 適切に設計された高圧圧縮空気供給システムが利用可能である。
- 使用しているレーザー切断機が、圧縮空気を用いた最適化された切断に対応している。
一方で、切断面に光沢が必要な場合や、酸化がなく、そのまま溶接やその他の高品質な仕上げ工程に回せる状態が求められる場合には、窒素ガスの方が適している可能性があります。
同様に、厚板の炭素鋼を加工する際、酸化反応(発熱反応)を利用することで生産性を大幅に向上できるケースでは、酸素ガスが有利な選択肢となります。
結論
では、圧縮空気を使用してレーザー切断できる材料にはどのようなものがあるでしょうか?
一般的な材料としては、軟鋼、ステンレス鋼、アルミニウムなどが挙げられます。実際に加工可能な厚みや切断性能は、レーザー出力、材料のグレード、板厚、ノズルの構成、空気圧、空気の純度、および切断パラメータによって異なります。
圧縮空気は、単に窒素ガスの安価な代替品というわけではありません。それ特有の利点と限界があります。圧縮空気の最大のメリットは、アシストガスにかかるコストを大幅に削減できる代わりに、多少の酸化を許容できるような用途において発揮されます。
したがって、現代のファイバーレーザー切断においては、すべての加工に単一のガスを使用するのではなく、材料、板厚、切断面の品質要件、そしてトータル生産コストに応じて、圧縮空気、窒素ガス、酸素ガスを使い分けるのが最善の戦略です。圧縮空気を適切に制御し最適化すれば、単なる「安価な代替手段」にとどまらず、実用的かつ経済的なアシストガスとして活用できます。
FAQ
圧縮空気を使用してレーザー切断できる材料は何ですか?
圧縮空気は、軟鋼、ステンレス鋼、アルミニウムの切断によく使用されます。適否は、材料のグレード、厚み、レーザー出力、切断面の品質要件、および利用可能なエア供給システムによって異なります。
ステンレス鋼のレーザー切断に圧縮空気は適していますか?
はい、切断面の酸化や変色が許容される場合には適しています。切断面を光沢のある酸化のない状態に保つ必要がある場合は、通常、窒素が推奨されます。
レーザー切断において、窒素の代わりに圧縮空気を使用することはできますか?
コストを重視する特定の用途では、窒素の代わりに圧縮空気を使用できる場合があります。ただし、切断面の仕上がり、酸化の抑制、あるいはその後の溶接工程においてよりきれいな切断面が求められる場合には、窒素を使用する方が適しています。
圧縮空気を用いたレーザー切断には、どのような空気品質が求められますか?
空気は乾燥しており、清浄で、適切にろ過されている必要があります。水分、油分、微粒子が含まれていると、切断の安定性が低下し、ノズルや保護ガラスが汚染される原因となります。
すべてのファイバーレーザー切断機で圧縮空気を使用できますか?
適合性は、機械本体、切断ヘッド、ガス圧力範囲、コンプレッサー、エアドライヤー、ろ過システム、および加工条件設定によって異なります。実際の生産を開始する前に、システム構成全体を確認し、サンプル切断を行ってください。