
圧縮空気を使ってレーザー切断コストを削減する方法
I. はじめに 金属加工におけるコスト上昇の課題
今日のような競争の激しい製造業環境において、レーザー切断業者は、高い品質と生産性を維持しながら生産コストを削減するという絶え間ないプレッシャーに直面しています。最大の継続的な費用の一つはアシストガスです。アシストガスはレーザー切断に不可欠な要素ですが、コストも高額です。長年、窒素と酸素が標準的な選択肢でしたが、その価格が大きな経済的負担となっています。窒素の価格は地域によって大きく異なり、40 Lボンベ1本あたり40ドルから100ドル以上になることが多く、ロシア語圏では1本あたり約108ドルにも達します。そのため、多くの製造業者は、品質を犠牲にすることなく、より手頃な価格の代替品はないのかと疑問を抱いています。
有力な選択肢の一つが圧縮空気です。適切に使用すれば、アシストガスとして圧縮空気を使用することで、窒素と比較してガスコストを最大75%削減でき、総コストも最大20%削減できます。
II. レーザー切断におけるコスト要因の理解
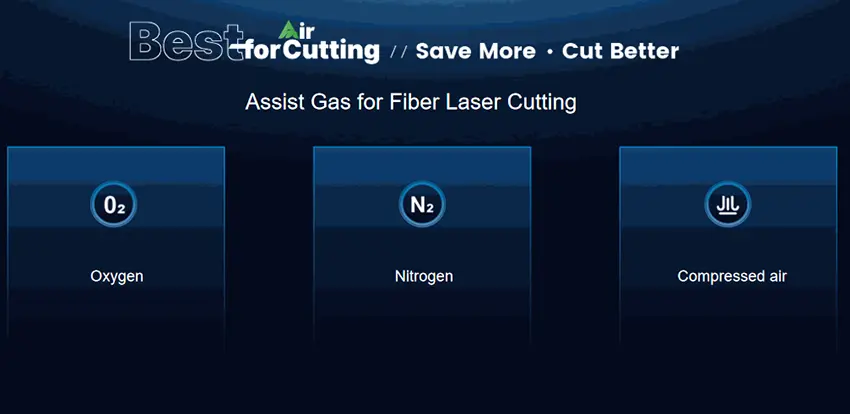
レーザー切断におけるコスト削減の可能性を理解するためには、そのコストがどこから発生しているのかを把握することが重要です。アシストガスは、レーザー切断機に供給されるユーティリティの中で最も高価なものの1つです。関連分析によると、アシストガスの供給コストだけで、レーザー切断作業におけるユーティリティコスト全体の最大90%を占める可能性があります。そのため、コスト削減を目指す企業にとって、ガスの選択は最も重要な決定事項の1つとなります。
- 窒素切断は、炭素鋼、ステンレス鋼、アルミニウムで酸化の少ない切断面を得られる一方、コストが高くなります。窒素はボンベ、液体バルク、または現場で生成する必要があり、いずれも多額の費用がかかる。さらに、窒素使用者は実務上の無駄にも直面している。ボンベの残量が30%を下回ると、残りの窒素は使用できなくなり、大量の無駄と作業の遅延につながる。
- 酸素切断は、厚手の炭素鋼板に効果的で、通常はきれいな切断面が得られますが、深刻な酸化が発生し、二次加工が必要になることがよくあります。しかし、さらに悪いことに、大量の煙と粉塵が発生し、断面硬度が上昇してねじ切りが困難になり、鋭角部で過熱が発生することもあります。
- 圧縮空気は窒素約78%、酸素約21%で構成されており、適切に制御すれば非常にコスト効率の良い中間的な選択肢となります。酸素成分は発熱反応を促進して切断速度を向上させ、窒素成分は切断面の過酸化を防ぎます。しかも、純ガスに比べてはるかに低コストでこれらの利点が得られます。
III. 圧縮空気でレーザー切断コストを削減する実践的な方法
1. ガス購入費と物流費を削減する
最も手軽なコスト削減策は、ボトル入りガスを購入する必要性をなくすことです。圧縮空気は、エアコンプレッサーのみを使用して現場で生成され、ガスの調達費用は継続的に発生しません。最初の圧縮機とフィルターへの投資さえ済ませれば、アシストガス自体は実質的に無料となります。
この変更一つで、毎月のコストを即座に削減できます。例えば、週に20本のボンベを使用し、1本あたり平均70ドルのボンベを消費する作業場の場合、週のガス代は1,400ドル、年間では67,000ドル以上にもなります。圧縮空気に切り替えれば、この費用を完全に削減できます。遠隔地や開発途上地域のユーザーにとっては、そのメリットはさらに大きくなります。外部サプライヤーへの依存をなくすことで、僻地へのガス配送に伴う物流リスクや割増料金も解消されます。
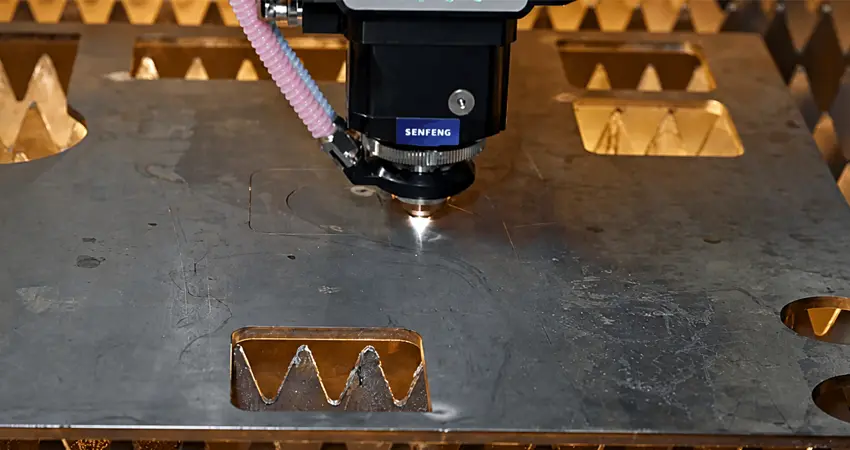
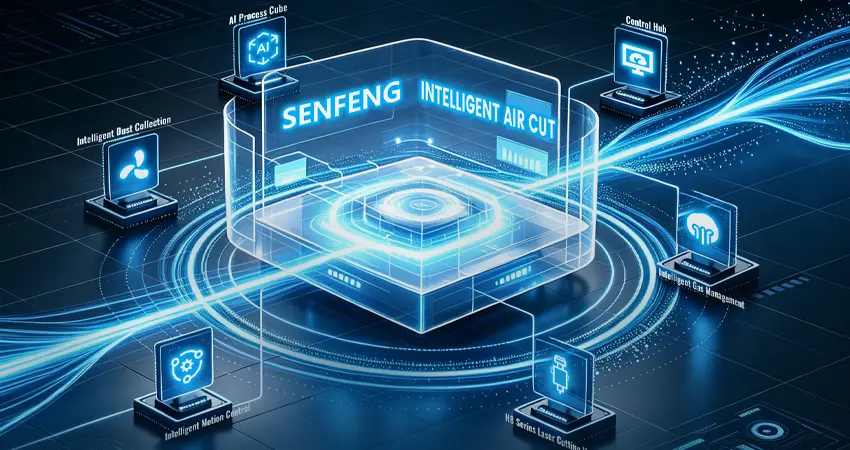
SENFENGは、インテリジェントエアカッティングシステムを提供しています。完全に統合された制御とインテリジェントなコアコンポーネントにより、従来のエアカッティングをより手頃な価格で、よりコスト効率よく行えるようになりました。実際のテストでは、このインテリジェントエアカッティングにより、電力と消耗品の両方を節約できることが示されています(1日あたりのレンズ枚数を5枚から2枚に減らすことで、年間27,000人民元の節約)。したがって、すべてのユーザーは年間合計55,300人民元の節約効果を享受できます。
2. エネルギー効率を高めるためにコンプレッサー容量を最適化する
電気代を最小限に抑えるためには、適切なサイズのエアコンプレッサーを選ぶことも非常に重要です。従来のエアカッティングシステムの多くは、過剰なサイズのコンプレッサーを使用しており、不必要な電力を消費しています。最新のインテリジェントシステムは、精密なサイズ選定を念頭に置いて設計されています。
15 kWのインテリジェントエアコンプレッサーを使用したインテリジェントシステムは、従来22 kWのユニットが必要だった作業と同等の作業を実行でき、1時間あたり11.8 kWh以上の電力を節約できます。これは、総エネルギー消費量の20%以上の削減に相当します。1日8時間、年間300日間稼働する一般的な運用では、年間28,368 kWhの節約になります。平均的な産業用電力料金が1 kWhあたり0.12ドルであることを考慮すると、電気料金だけで年間約3,400ドルの節約になります。
この方法を実施するには、製造業者は現在のエアコンプレッサーの使用状況を確認し、切断パラメータに基づいて実際の圧縮空気需要を計算し、過剰な仕様にすることなく、運用ニーズに合わせてエアコンプレッサーの適切なサイズを決定する必要があります。
3. 消耗品の交換頻度を減らす
周知のとおり、汚染された空気は保護レンズやノズルを急速に劣化させ、消耗品コストを押し上げます。油分、水分、粉塵などが混入した劣悪な空気はこれらの部品を損傷させ、頻繁な交換が必要となり、生産の中断を引き起こします。
従来の一般的なエアカッティングシステムでは、1日に5枚のレンズを消費します。一方、空気清浄度を容易に確保できる高品質でインテリジェントなエアカッティングシステムでは、消費量は1日わずか2枚にまで減少します。レンズ1枚あたりの平均価格が4ドル(約30人民元)とすると、1台あたり年間3,600ドルの節約になります。ノズル交換頻度の減少と組み合わせれば、消耗品費の節約額は年間4,000ドルから5,000ドルに達する可能性があります。
こうしたコスト削減を実現するには、メーカーは適切な空気ろ過・乾燥装置に投資する必要があります。高性能ろ過システムは、ISO 8573-1クラス1規格に準拠した油蒸気、結露水、微粒子状粉塵を除去し、繊細な光学部品を保護する空気清浄度を確保します。
4. 切断速度とスループットの向上
圧縮空気切断は、中~薄板の炭素鋼板を切断する場合、酸素切断よりも高速な加工速度を実現することが多い。バランスの取れた酸素含有量により、発熱反応が促進される一方で、純酸素切断でよく見られるような鋭角部での過熱といった激しい反応は発生しない。
インテリジェントエアカッティングシステムは、従来のエアカッティングと比較して、切断速度が56%向上し、切断時間が46%短縮されることが実証されています。この高速切断により、部品あたりの人件費が直接削減され、機械稼働率が向上するため、同じ時間でより多くの部品を生産することが可能になります。
単一シフトで操業している加工工場の場合、スループットが20%向上すれば、1日あたり2~3時間の生産的な切断作業時間を追加で確保でき、新しい機械への設備投資なしに実質的に生産能力を増強できる。
5. 品質を維持しながら、不良品や手直しを最小限に抑える
切断品質のばらつきは、コストのかかる不良品や再加工につながります。インテリジェント制御のない従来のエアカッティングシステムでは、空気質の変動、オペレーターのスキルのばらつき、中央プロセス監視の欠如などにより、結果にばらつきが生じます。
最新のインテリジェントシステムは、AIを活用したプロセスデータベースを備えており、ワンクリックでパラメータ最適化を実現します。これにより、手動調整が不要になり、作業者のスキルレベルに関わらず、一貫した切断品質が保証されます。熟練労働者不足に直面している工場にとって、これは特に有益であり、研修コストの削減やシフト間の品質ばらつきの最小化につながります。
製造業者は、空気圧、露点、油分含有量をリアルタイムで監視するインテリジェントな空気切断システムを優先的に導入すべきです。空気品質パラメータが許容範囲外になると、システムは警告を発したり、プロセスを自動的に調整したりすることで、不良品が発生する前に品質問題を未然に防ぎます。
6. ガスの無駄遣いをなくす
窒素を使用するユーザーは、しばしば厄介な問題に直面します。ボンベの残量が30%を下回ると、残りのガスを効果的に使用できなくなり、無駄が生じたり、作業が遅延したりするのです。この「凍結ゾーン」は、購入したガスの最大30%が廃棄されることを意味します。
しかし、圧縮空気を使用すれば、こうした無駄は完全に解消されます。現場で生成するため、使いかけのボンベや最低注文数量、ガスの有効期限切れといった心配は一切不要です。空気供給は途切れることなく、常に最大限に活用されるため、圧縮空気のあらゆる立方フィートが生産に貢献します。
製造業者にとって、これは正確なコスト予測を可能にする。ガス費用は固定され予測可能となり、変動するガス市場価格ではなく、電力消費量のみに連動するようになる。
7. 予測監視でメンテナンスを簡素化する
メンテナンスの怠慢は、従来型の設備における隠れたコスト要因です。オペレーターはレーザー加工機にばかり気を取られ、エアコンプレッサーを二の次に考えがちです。オイル交換、フィルター交換、乾燥剤交換などが怠られると、空気の質が低下し、故障率の上昇、出力ガスの品質低下、耐用年数の短縮につながります。
それに対し、当社のインテリジェントな空気切断ソリューションは、予知保全によってこの課題を解決します。統合された監視システムが、エアコンプレッサーの稼働時間、フィルターの状態、空気品質パラメータを追跡し、軽微な問題が重大なダウンタイムに発展する前に早期警告を発します。金属加工メーカーにとって、これは計画外の停止の大幅な減少、修理コストの削減、そして機器寿命の延長を意味します。
8. 設置面積とインフラコストを削減する
圧縮空気システムは、窒素ボンベ保管エリアに比べて設置面積が少なくて済みます。窒素ボンベ保管エリアには、ボンベラック、安全柵、換気システムなどを設置する必要があるからです。また、窒素は窒息の危険性があるため、厳格な安全点検とボンベの慎重な取り扱いが不可欠です。
圧縮空気への切り替えにより、ユーザーは貴重な床面積を生産設備のために確保できるだけでなく、ガス在庫管理、ボンベレンタル、安全基準遵守に伴う管理上の負担も軽減できます。
IV. コスト削減額の計算:実例
累積的なコスト削減の可能性を示すために、現在窒素ガスを使用しているレーザー切断機を2台所有する中規模の加工工場を例に考えてみましょう。この工場は1日8時間、年間300日稼働しています。
| コストカテゴリー | 窒素除去 | インテリジェントエアカッティング | 年間節約額 |
| ガス購入(20ボンベ/週×70ドル×50週間) | 7万ドル | 0ドル | 7万ドル |
| 電気料金(28,368 kWh節約*$0.12) | ベースライン | 3,400ドル節約 | 3,400ドル |
| レンズ(1日5枚 vs 1日2枚 × 4ドル × 300日) | 6,000ドル | 2,400ドル | 3,600ドル |
| ノズル | 2,000ドル | 800ドル | 1,200ドル |
| 総節約額 | 78,000ドル | 6,600ドル | 71,400ドル |
この計算結果は、2台の機械を使用する操業において、年間7万1000ドルを超える節約効果があることを示しています。より大規模な施設や複数シフト制で運用する場合、その経済的効果は飛躍的に大きくなります。
V. 導入上の課題を解決する方法
1. 空気品質に関する懸念に対処する
圧縮空気の普及における最大の障壁は、空気清浄度が適切に管理されていないことだった。これを解決するには、メーカーは以下のことを行うべきである。
- ISO 8573-1クラス1規格に適合する空気を供給するには、乾燥およびろ過システムが一体化されたエアコンプレッサーを選択してください。
- 露点計を設置して、湿気が効果的に除去されていることを確認してください。
- IoT対応の監視システムを利用して定期的なフィルター交換スケジュールを実行し、フィルターの寿命が近づくとアラートを発信する。
- 可能な限りオイルフリーコンプレッサーを使用するか、活性炭フィルターを取り付けて油蒸気を除去してください。
2. 研修とスキル開発を行う
圧縮空気切断は一般的な窒素切断よりも加工範囲が広いものの、オペレーターの技能のばらつきは結果に影響を与える可能性がある。製造業者は、AIを活用したプロセス最適化機能を備えたインテリジェントシステムを活用することで、オペレーターの専門知識への依存度を低減すべきである。
3. 適切なシステムを選択する
すべての圧縮空気システムが同等の性能を発揮するわけではありません。グローバル市場で入手可能なオプションを評価する際、メーカーは以下の点に注目すべきです。
- エアコンプレッサー、フィルターシステム、レーザー切断ヘッド、その他の主要コンポーネント間の通信を備えた統合設計
- リアルタイムの空気品質モニタリングと自動早期警報機能
- リアルタイムパラメータ最適化のためのAIプロセスデータベース
- 可変速ドライブなどのエネルギー効率の高い部品
- 油、水、微粒子を除去するための包括的なろ過システム
VI. 業界検証と実世界での成果
圧縮空気切断の実用性は、複数の産業分野で実証されています。大手メーカー各社は、圧縮空気切断はもはや薄い材料に限定されないことを示しており、最新のシステムではレーザー出力に応じて最大30 mm厚の炭素鋼を効果的に切断できます。
自動車の熱成形用途において、先進的なノズルソリューションは、24時間365日の連続運転でも圧縮空気の使用を可能にし、ノズルの耐用年数は数日から数ヶ月にまで延びます。エンドユーザーからは、窒素と同等のランニングコストでありながら、はるかに低いコストで済むという報告が常に寄せられています。
VII. まとめ コスト削減に向けた実践的な方法
圧縮空気を用いてレーザー切断コストを削減することは、単なる理論上の試みではなく、実績のある実践的な戦略です。以下に概説する手法は、大幅なコスト削減を実現するためのロードマップとなります。
- 現場で圧縮空気を生成し、ガス調達コストを削減する
- 電気料金を削減するために、エアコンプレッサーのサイズを最適化する。
- 消耗品を高品質のフィルターで保護し、交換頻度を減らしましょう。
- 切断速度を速めてスループットを向上させる
- 一貫したAI駆動型品質管理により、廃棄物を最小限に抑えます。
- ボンベに残るガスの無駄をなくす
- 予測監視によりメンテナンスを簡素化
- シリンダー保管の必要性をなくすことで、施設コストを削減します。
経済的な影響は大きい。一般的な2台の機械を使用する操業では、年間7万ドル以上の節約が可能となる。より大規模な施設では、節約額はそれに応じてさらに増加する。
SENFENGのインテリジェントエアカッティングシステムは、H4、NP、Rシリーズのレーザー切断機に対応しており、出力範囲は6 kWから60 kWまでで、30 mm以下の板材切断において、より高速な切断速度と低コストを実現します。
インテリジェントエアカッティングは、金属加工における実用的な選択肢になりつつあります。コスト削減と競争力強化を目指す製造業者にとって、導入前には、対象材料と要求品質に基づく切断テストが重要です。
FAQ
レーザー切断において、圧縮空気は窒素の代わりになりますか?
はい、わずかな端部酸化が許容される薄板および中板の加工であれば、多くの場合可能です。ただし、結果は金属の種類、厚さ、レーザー出力、圧力、空気の質によって異なるため、事前に材料テストを実施してください。
圧縮空気はレーザー切断コストをどのように削減するのか?
現場でアシストガスを生成するため、ボンベの購入、配送、保管、および余剰ガスの廃棄を削減できます。ただし、電気代、ろ過、乾燥、およびメンテナンス費用はコスト計算に含める必要があります。
圧縮空気レーザー切断に必要な空気品質はどの程度ですか?
空気は清潔で乾燥しており、油分が少ない状態である必要があります。適切なサイズの乾燥機とろ過システムは、切断ヘッドを保護し、安定した切断品質を維持するのに役立ちます。
圧縮空気であらゆる金属や板厚を切断できますか?
いいえ。その有効範囲は、材料、板厚、レーザー出力、ノズル、および要求されるエッジ仕上げによって異なります。酸化のないエッジには窒素が好ましい場合があり、厚い炭素鋼には酸素がよく使用されます。